
粉末和细粒物料既珍贵又易受损,且难以控制。物料损失不仅发生在处理过程中,还可能出现在物料失控逸出、发生混杂或未得到妥善循环利用的任何环节。 因此,关键不仅在于抽吸本身,更在于对整个工艺过程中物料流的受控管理。RUWAC始终从物料特性、工艺步骤及应用场景的综合角度考量粉体处理。由此产生的解决方案能够减少物料损失、确保质量,并在工艺过程中维持经济稳定性——即使在实际生产条件下亦是如此。
粉末丢失了。通常会在事前进行检查。
粉末回收过程中出现的许多问题,并非源于技术不足,而是源于日常操作中做出的错误假设。
面料的选择决定了产品的价值。
有效的粉体回收并非始于真空吸尘器,而是始于基于工艺的物料处理。关键因素在于粉体在实际运行条件下是如何产生、输送、分离并返回工艺流程的。
可靠的解决方案必须从源头就防止损失。绝不能让粉体发生无控的扩散、沉降或混合;相反,必须有针对性地捕获粉体,并将其引导至预定的流动路径。只有这样,粉体才能保持可回收性并维持可用质量。
同样至关重要的是基于工艺逻辑的分离。预分离器、过滤和收集方案的设计必须确保粉末不被损坏、压实或污染。再循环绝不能是副产品,而应是系统不可或缺的组成部分。
此外,日常运营中的可管理性也至关重要。物料处理只有在与换线、清洁步骤和人工干预相兼容时才能有效运行。即使在物料和操作条件发生变化时,系统也必须保持可访问、可追溯和稳定。
最后但同样重要的是,长期的成本效益至关重要。回收系统不应增加额外的复杂性,而应简化工艺、减少废料并实现物料循环利用。
粉末回收并非附加功能。
它是经过周密规划的物料流的必然结果——技术上可靠、与工艺紧密集成、且能长期有效运行。
布料的处理技巧是通过实践掌握的,而不是靠理论。
粉末回收和可控物料处理并不局限于特定的应用场景。凡是在工艺过程中需要搬运、计量或回收有价值、细粒或难以替代的物料,这些技术都适用。
- 在增材制造中,金属或塑料粉末的清洁回收直接决定了经济效率和工艺稳定性。物料损失、混杂或污染会直接影响部件质量和成本。
- 在化工和制药行业,计量、灌装或产品切换过程中都会产生粉体和物料流。在此,受控处理对于确保产品纯度并实现物料再利用至关重要。
- 在食品和饮料行业,卫生、产品保护和可追溯性至关重要。必须以最低的损失处理粉末、颗粒或添加剂,同时不影响质量或工艺可靠性。
- 在塑料和建筑材料加工中,会产生填料、添加剂或矿物粉末,其回收率直接决定了废品率、处置成本和资源利用率。
各行业虽有差异,但逻辑始终如一:
只有当物料留在工艺流程中,才能创造价值。
正因如此,物料处理必须在产生之处立即实施:紧邻生产流程、针对具体物料量身定制,并融入日常生产的实际运作中。
源于实际需求的解决方案。
粉尘回收和物料处理不能作为独立的解决方案来实施。最关键的是,在实际生产条件下、面对不同物料以及在持续运行过程中,如何对物料进行收集、输送、分离和回收利用。以下实际案例展示了典型的应用场景,说明如何将具体需求转化为有效的解决方案。


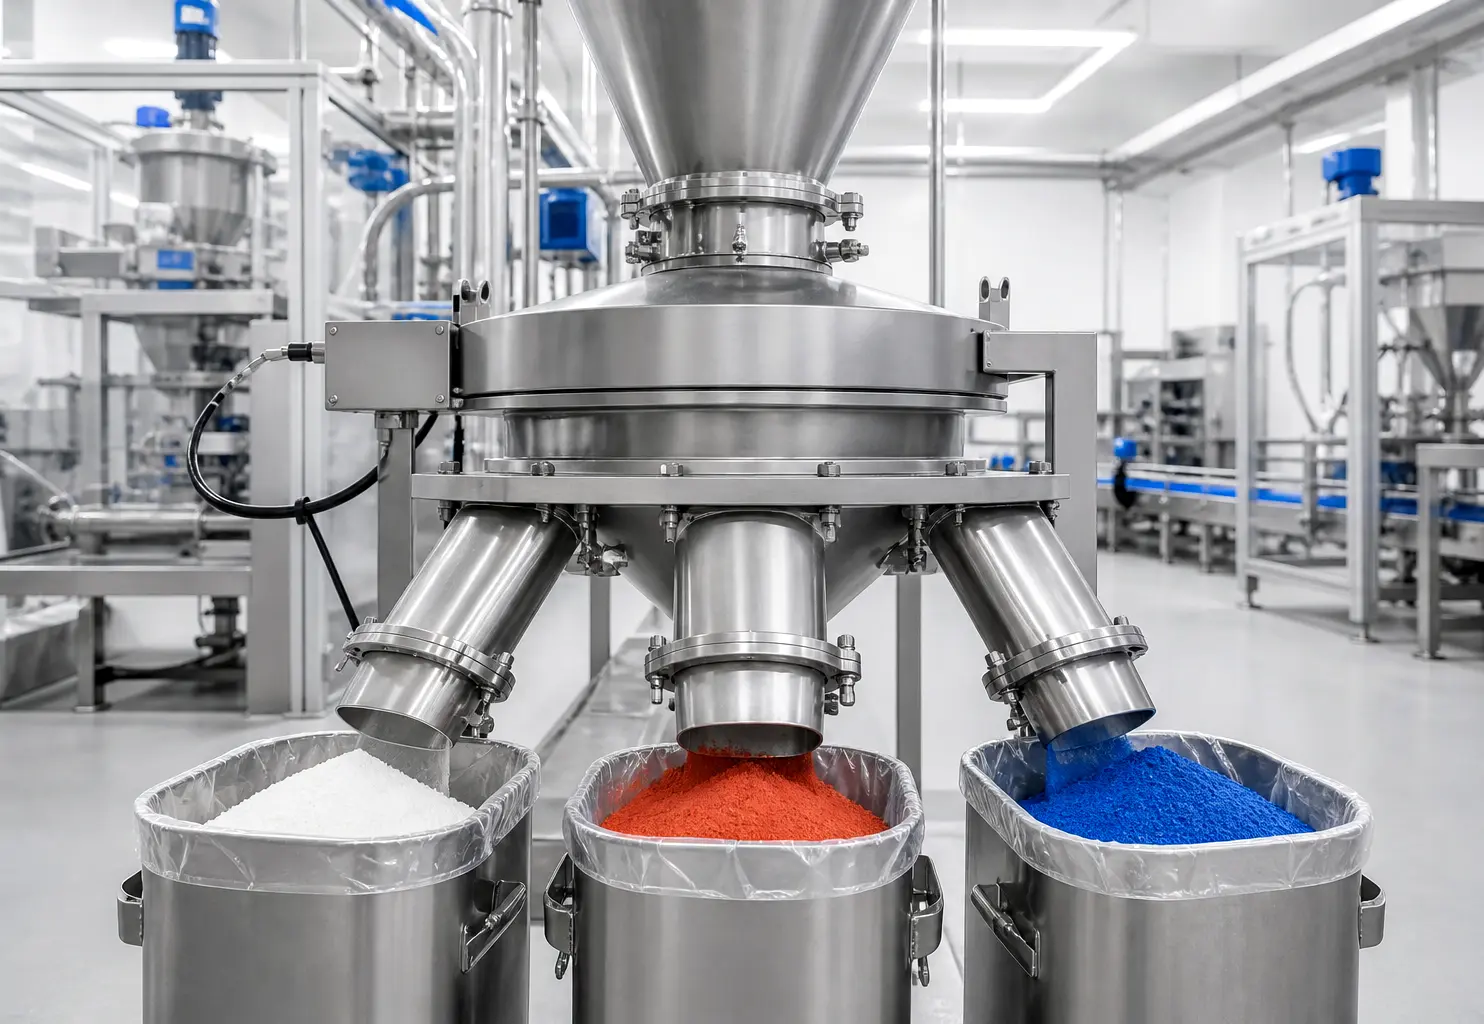
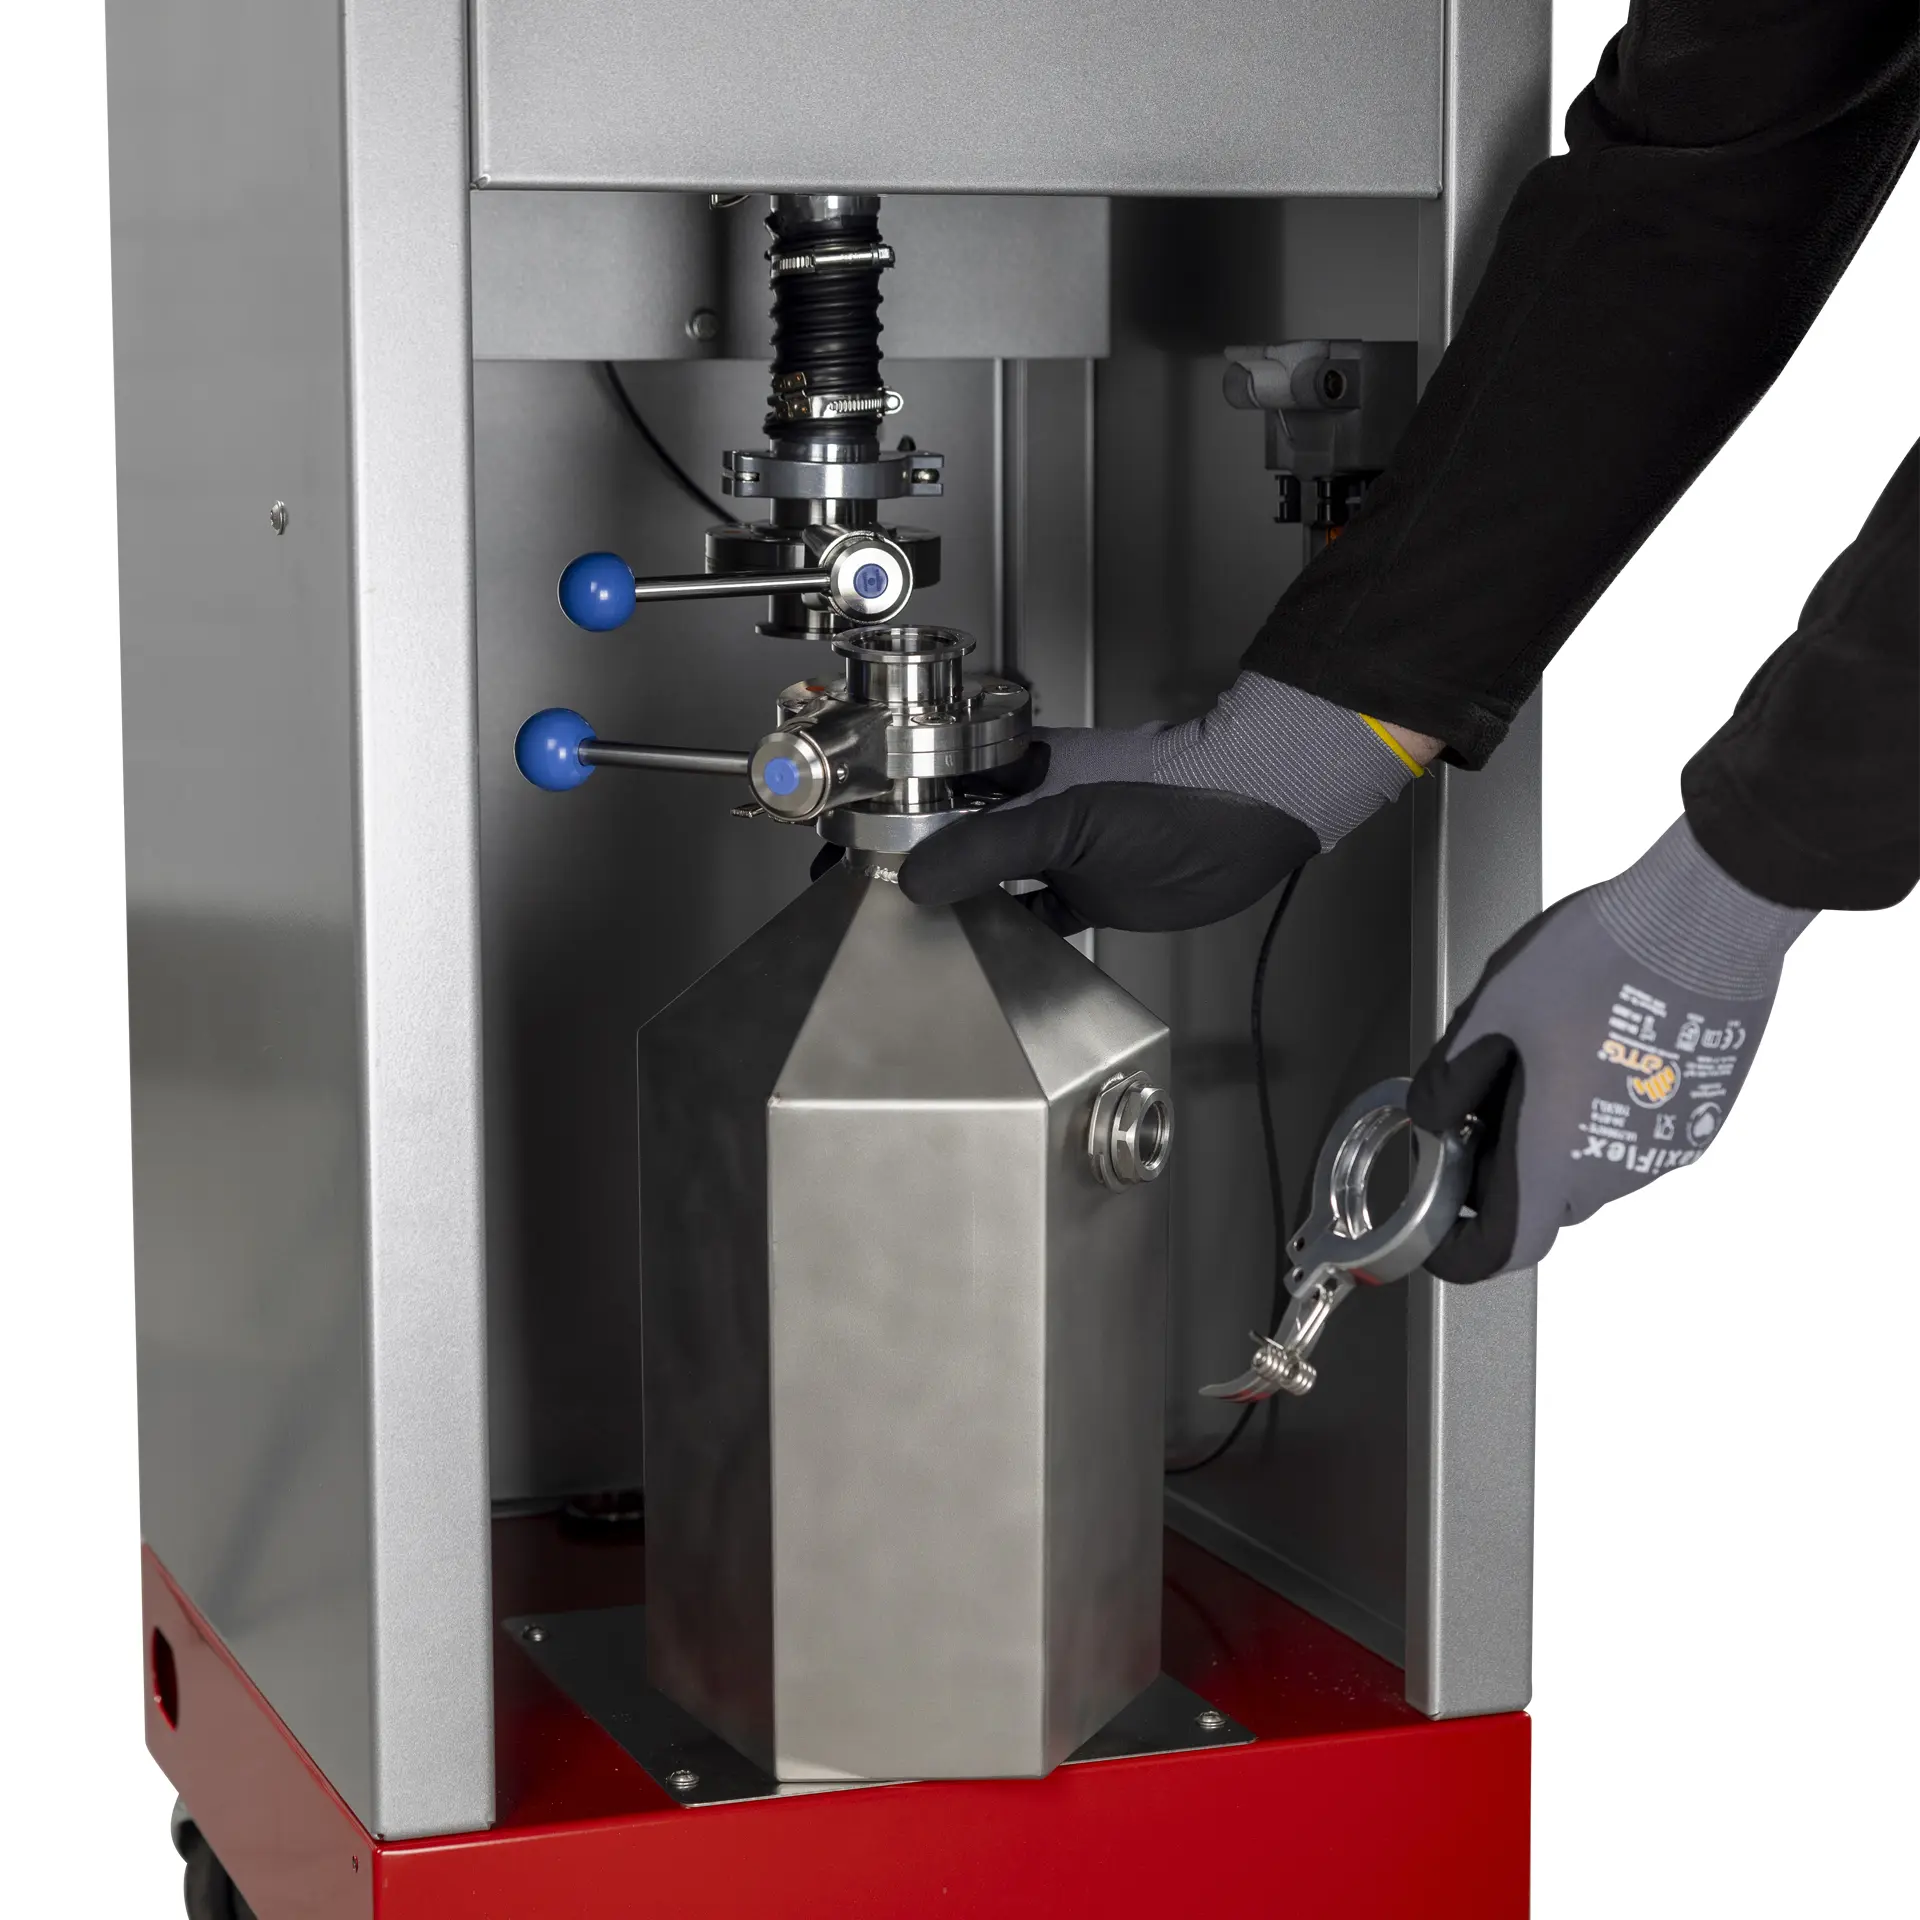
实际工艺流程结束后,粉体往往不会留在应有的位置:它们会沉积在设备、容器或工作区域中。如果以无序的方式清除这些粉体,不仅会导致宝贵物料的损失,还会污染其他介质。
实践证明,采用流程集成式收集系统并明确界定物料流向是一种行之有效的方法。该系统能针对性地收集、分离粉末,并将其输送至合适的收集或循环系统。这既确保了物料的可利用性,又保持了工艺环境的清洁,同时保证了回收过程的可重复性。
当物料发生变化时,混合、交叉污染和浪费的风险就会增加。特别是细粉容易附着在表面、滞留在管道或过滤器中,无法简单地“擦掉”。
切实可行的解决方案需要依赖于清晰可分离的物料路径、易于清洁的组件以及明确界定的转运点。其目标并非追求最高性能,而是确保物料流的可控性——即使在工艺频繁变更的情况下也是如此。
粉末很少只经过一个工艺步骤。它们需要被输送、加工、临时储存或转运。如果没有明确的指导,不同分级、等级或批次的物料可能会在不知不觉中混合。
实践表明,早期分离至关重要。预分离、明确的收集方案以及结构清晰的物料流路径,能够防止物料在以受控方式进行处理或回收之前发生混合。
粉末通常价格昂贵、易受影响,或者供应量有限。损失并非源于工艺本身,而是源于后续物料处理环节的不规范。
行之有效的解决方案是将回收直接融入工作流程。物料不会被丢弃,而是被收集、检查并重新引入生产流程。这形成了稳定的循环,在长期内既经济、清洁,又便于管理。
确保工艺安全的产品理念。
粉尘回收和物料处理面临的挑战与传统的粉尘抽吸任务不同。关键不在于单台设备,而在于收集、分离、再循环以及与工艺流程的整合之间的相互作用。以下产品方案专为典型的工艺工况设计,展示了如何在实际生产条件下有效控制物料流。
常见问题解答。
当物料具有较高价值、粒度细小或供应有限时,粉体回收总是值得的。关键因素不仅在于物料的价格,更在于能否将粉体干净地收集、分离,并以可重复的质量标准进行回用。如果没有受控的物料处理流程,回收工作很快就会对质量和工艺稳定性构成风险。
抽吸系统用于去除物料,而物料处理系统则对物料进行控制。
虽然简单的抽吸系统能清除工艺过程中的粉尘,但物料处理系统能确保物料被精准捕获、分离、收集,并在适当情况下重新引入工艺流程。其目标不仅在于保持清洁,更在于对物料流的控制。
如果未能妥善分离粉末、细小颗粒和杂质,就会导致污染、混杂以及质量下降。过滤器会堵塞,过滤介质会失效,循环流转也将无法进行。其后果包括产品报废、设备停机以及处理成本上升——这些问题往往会逐渐显现,且并非立即可见。
这取决于材料、工艺以及分离质量。从技术角度来看,循环利用通常是可行的,但只有在颗粒尺寸、纯度和状态均得到有效控制的情况下,才具有经济和质量上的意义。因此,决定性因素并非单一设备,而是包括捕集、预分离和收集在内的整体方案。
标准解决方案通常针对单一介质设计。在实际工艺中,工况会发生变化:粉末被润湿、形成团聚体,且细颗粒的行为与预期不符。如果没有协调一致的预分离措施、合适的过滤技术以及设计合理的收集系统,设备性能和控制能力将迅速丧失。
综合评估粉末回收与物料处理
粉体回收是确保成本效益、产品质量和工艺可靠性的关键。最合适的解决方案取决于物料价值、颗粒尺寸、工艺步骤以及循环利用逻辑。RUWAC 可协助您对物料流进行技术上严谨的分析,并制定能够减少损失且能无缝融入日常生产运营的回收方案。