
粉尘爆炸风险并非突然产生——而是随着时间推移逐渐形成的。粉尘会沉降、积聚,并在运行过程中反复被搅动。这些二次排放往往比最初的粉尘产生过程更为危险,因为它们会在不被察觉的情况下形成爆炸性环境。 因此,有效的粉尘爆炸防护必须同样控制粉尘的沉积、再悬浮和再循环。关键不在于粉尘本身,而在于其在工艺过程中的状态——以及持续控制这种状态的能力。
粉尘依然存在。风险也依然存在。
粉尘爆炸隐患很少在加工过程中瞬间出现。它们是随着时间的推移逐渐形成的——通过粉尘的积聚、再悬浮以及日常作业过程。粉尘已成为环境的一部分,并在清洁、维护或重新启动过程中再次被搅动。因此,风险并非源于单个工艺步骤,而是源于粉尘产生、积聚和释放之间的相互作用。
以下几种误解说明了粉尘爆炸防护措施在工作场所是如何逐渐失控的——并非突然,而是循序渐进。
粉尘不容丝毫差错。安全也是如此。
有效的粉尘爆炸防护并非始于设备,而是始于设计。关键在于粉尘在实际工艺过程中是如何产生的、沉降的、重新悬浮的,以及最终如何被捕集或清除的。
安全的解决方案必须具有预防性。绝不能让粉尘无节制地积聚或扩散,而必须在尽可能接近粉尘产生源头的位置进行捕集和引导。这需要以工艺为导向的捕集措施、尺寸适中的风管,以及即使在粉尘浓度波动时也能可靠运行的技术。
同样关键的是对潜在点火源的控制。材料、过滤器、驱动装置和附件的设计必须能够防止静电积聚,安全地散逸能量,并且即使在恶劣条件下也不会构成风险。防爆保护并非单一功能,而是协调一致的系统架构所产生的结果。
此外,还需兼顾日常使用的适用性。防爆保护必须在进行清洁、改造和干预操作时仍能有效发挥作用——而不仅仅是在理想条件下。仅在实验室条件下才安全的解决方案,在实际运行中很快就会失去其有效性。
粉尘防爆并非一个附加模块,而是经过深思熟虑的综合解决方案的成果。
粉尘防爆技术的研发源于实际应用,而不仅仅是理论。
粉尘爆炸风险并不局限于特定行业。只要在正常操作过程中有细小、干燥的粉尘被释放、移动或重新悬浮,就可能发生粉尘爆炸——通常与正式的区域分类无关。
在化工行业,加料、混合或产品切换过程中会产生可燃粉尘。在此情况下,在各种运行条件下进行可控捕集至关重要。
在制药行业,粉尘爆炸风险主要源于粉末状活性成分和辅料——通常出现在涉及手工操作且对洁净度和安全标准要求极高的敏感区域。
在塑料加工中,研磨、粉碎和压碎工序会释放细小颗粒,这些颗粒容易沉降,也可能再次悬浮——通常直接发生在工作站处。
在金属加工中,爆炸性粉尘特别是在加工铝或镁等轻金属时产生,通常还伴随着热应力和火花危险。
在建材和食品行业,有机和矿物粉尘是日常生产的一部分——分布广泛、持续存在,且并非总是立即可见。
这些行业的共同点不在于粉尘的类型,而在于情况:
粉尘爆炸风险是在正常运行过程中产生的——而不是在特殊情况下。
因此,安全方案必须在实际生产过程中切实有效。日复一日。在高负荷运行下。并且在人员处于系统中的情况下。
源于实际需求的解决方案。
粉尘防爆效果并非仅靠理论证明,而需在实际运行中得到验证。在实践中,目标是在粉尘产生、沉降或重新悬浮的地点对其进行控制——通常是在时间紧迫、物料种类繁多且需要人工干预的情况下。以下示例说明了必须在工艺过程中直接应对粉尘爆炸风险的典型应用场景。
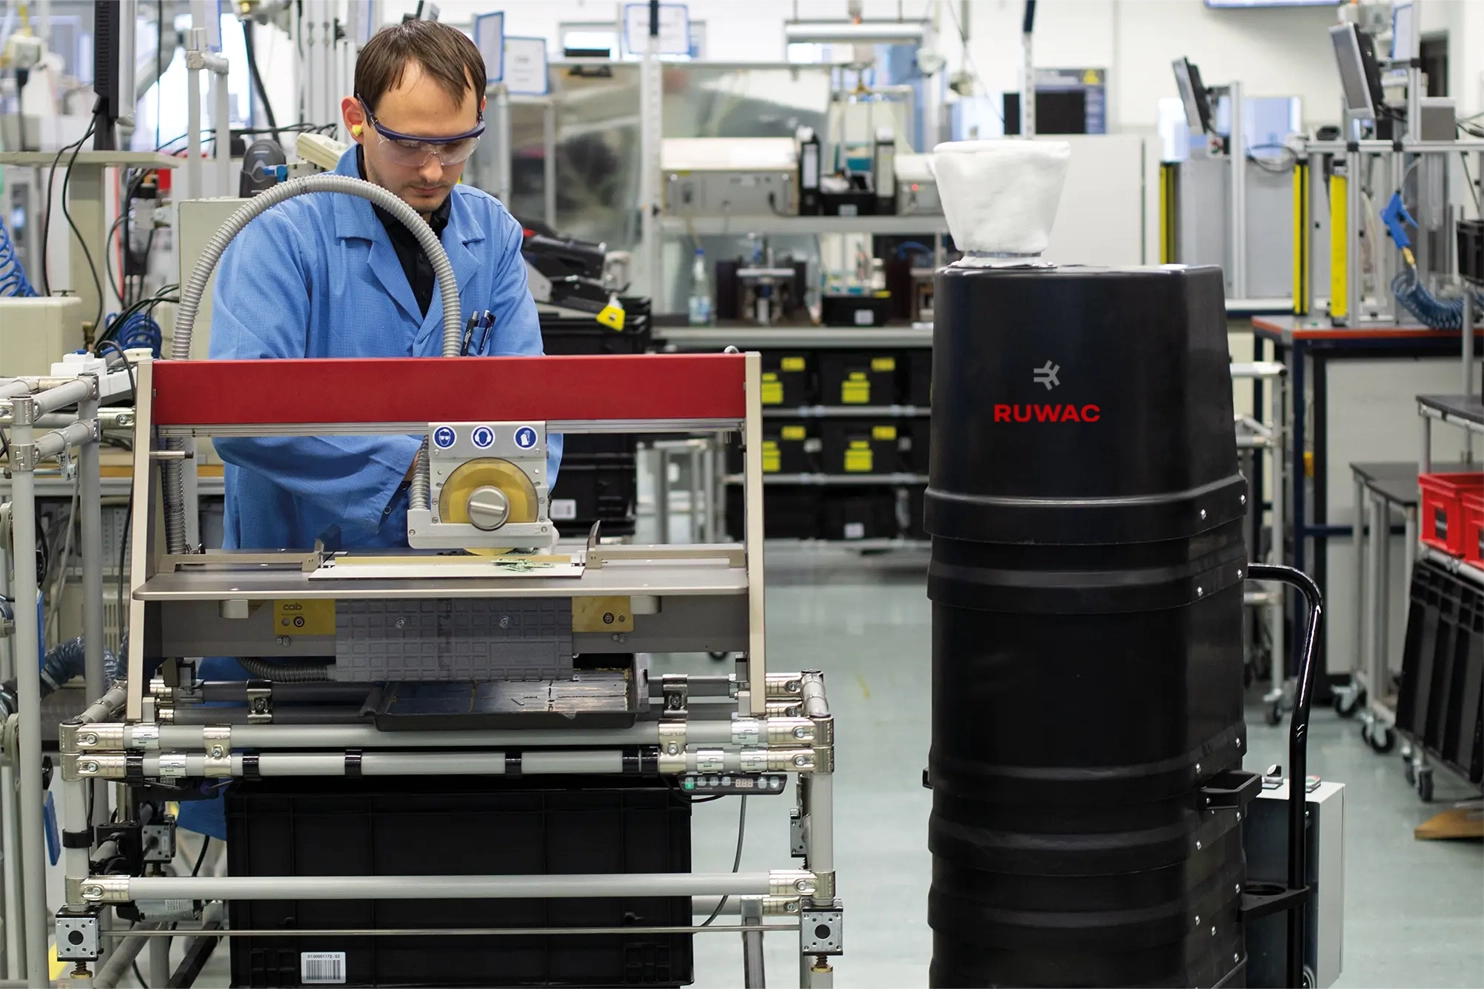
印刷电路板的铣削和分离过程会产生由玻璃纤维和树脂组成的细微粉尘。这种粉尘不仅有害健康,还可能具有导电性,并在特定条件下形成爆炸性环境。
粉尘收集直接在源头进行。在粉尘扩散到整个工作区域或沉积在表面之前,便将其收集起来。
这将难以控制的风险转化为一个稳定、可管理的过程。
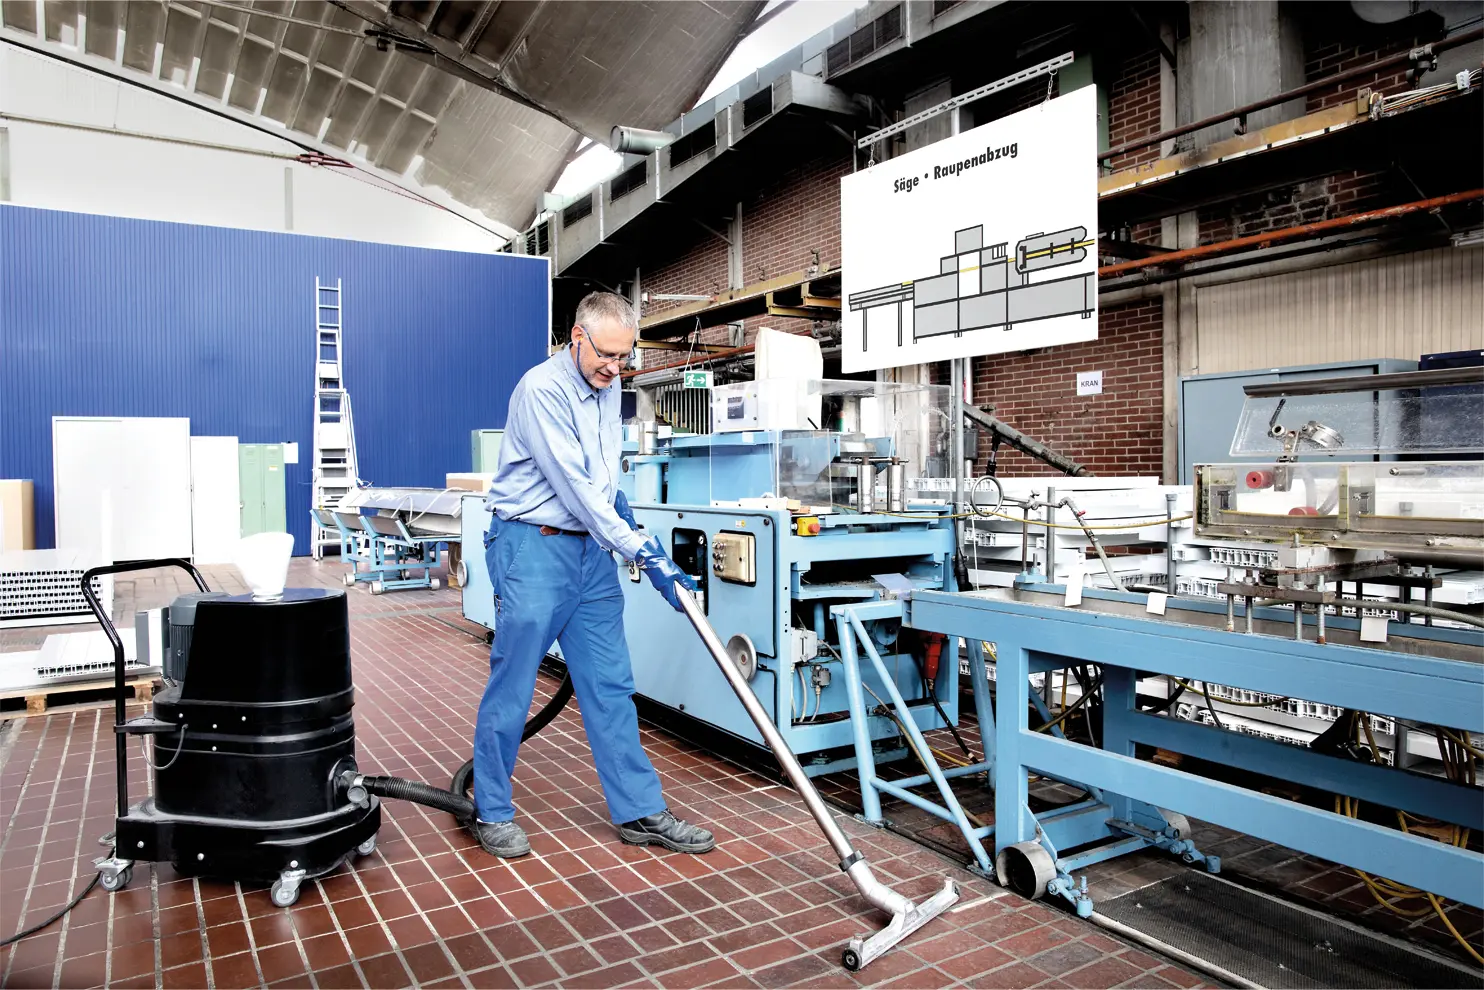
在中试工厂中,原料、配方和工艺参数会发生变化。而残留物则始终存在,必须立即且可靠地将其清除,以确保安全和可重复性。
该抽吸系统能够适应这些变化。它顺应工艺流程——而不是让工艺流程去适应它。
其结果是设备保持清洁、工作条件安全,并营造出一个能够促进研发而非阻碍研发的工作环境。
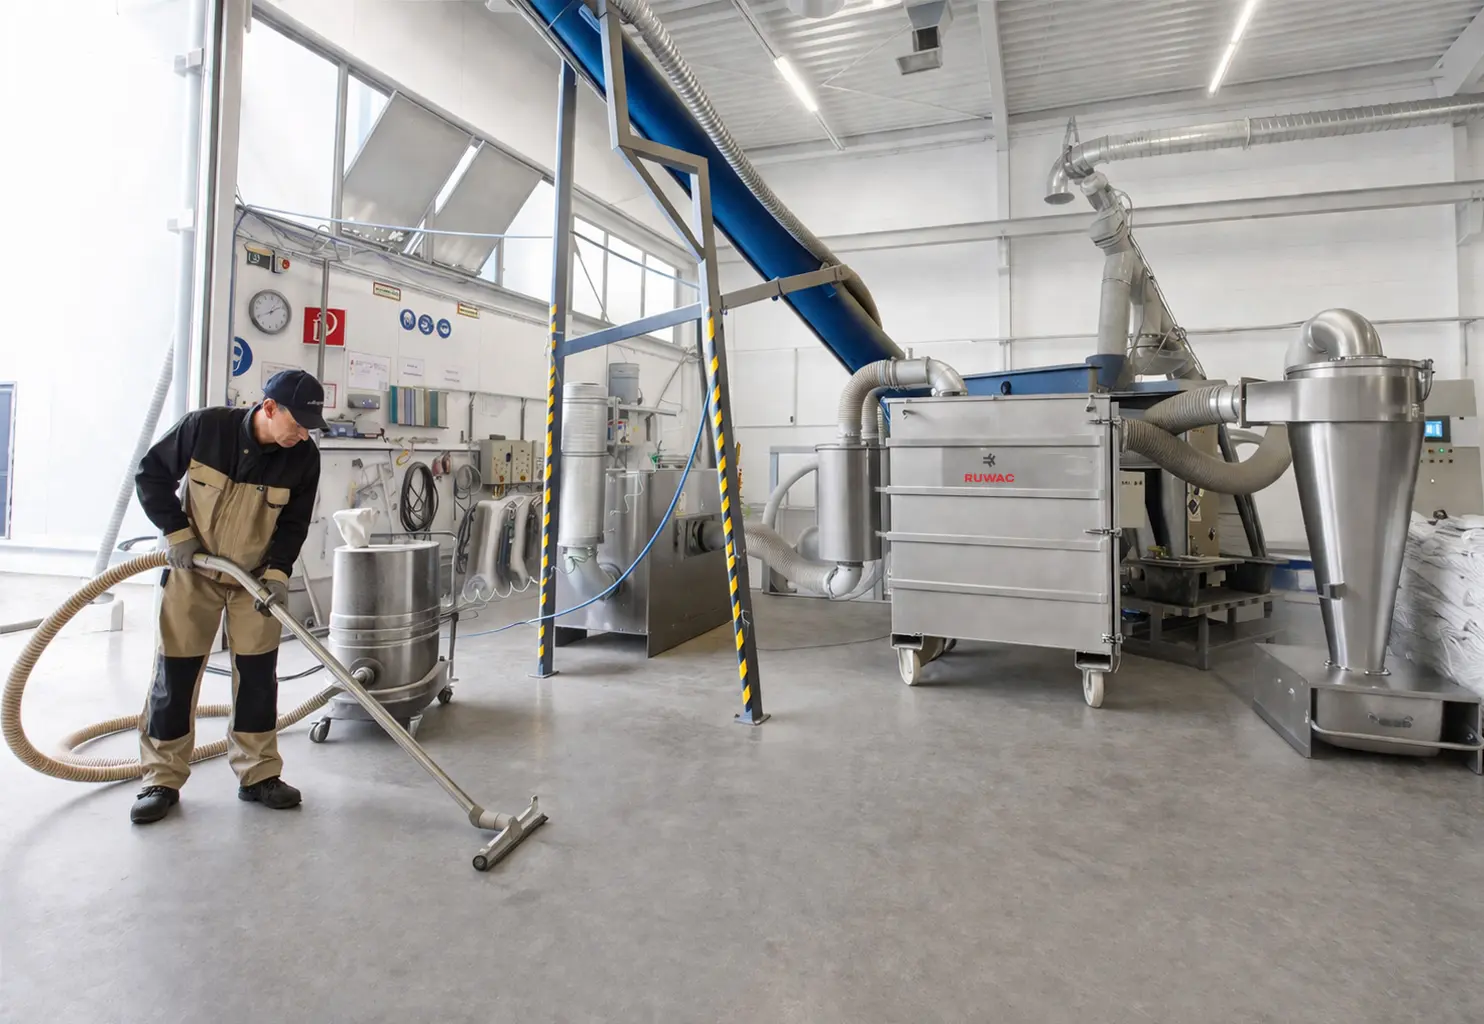
镁粉和铝粉具有很强的反应性。即使只有少量,如果发生泄漏或未经控制地被搅动起来,也会构成严重风险。
该抽吸系统专门用于从工艺流程中去除这些粉尘,并在其成为危害之前以受控的方式将其捕获。
这确保了即使在高处理量下,对活性材料的处理仍能保持安全且可控。
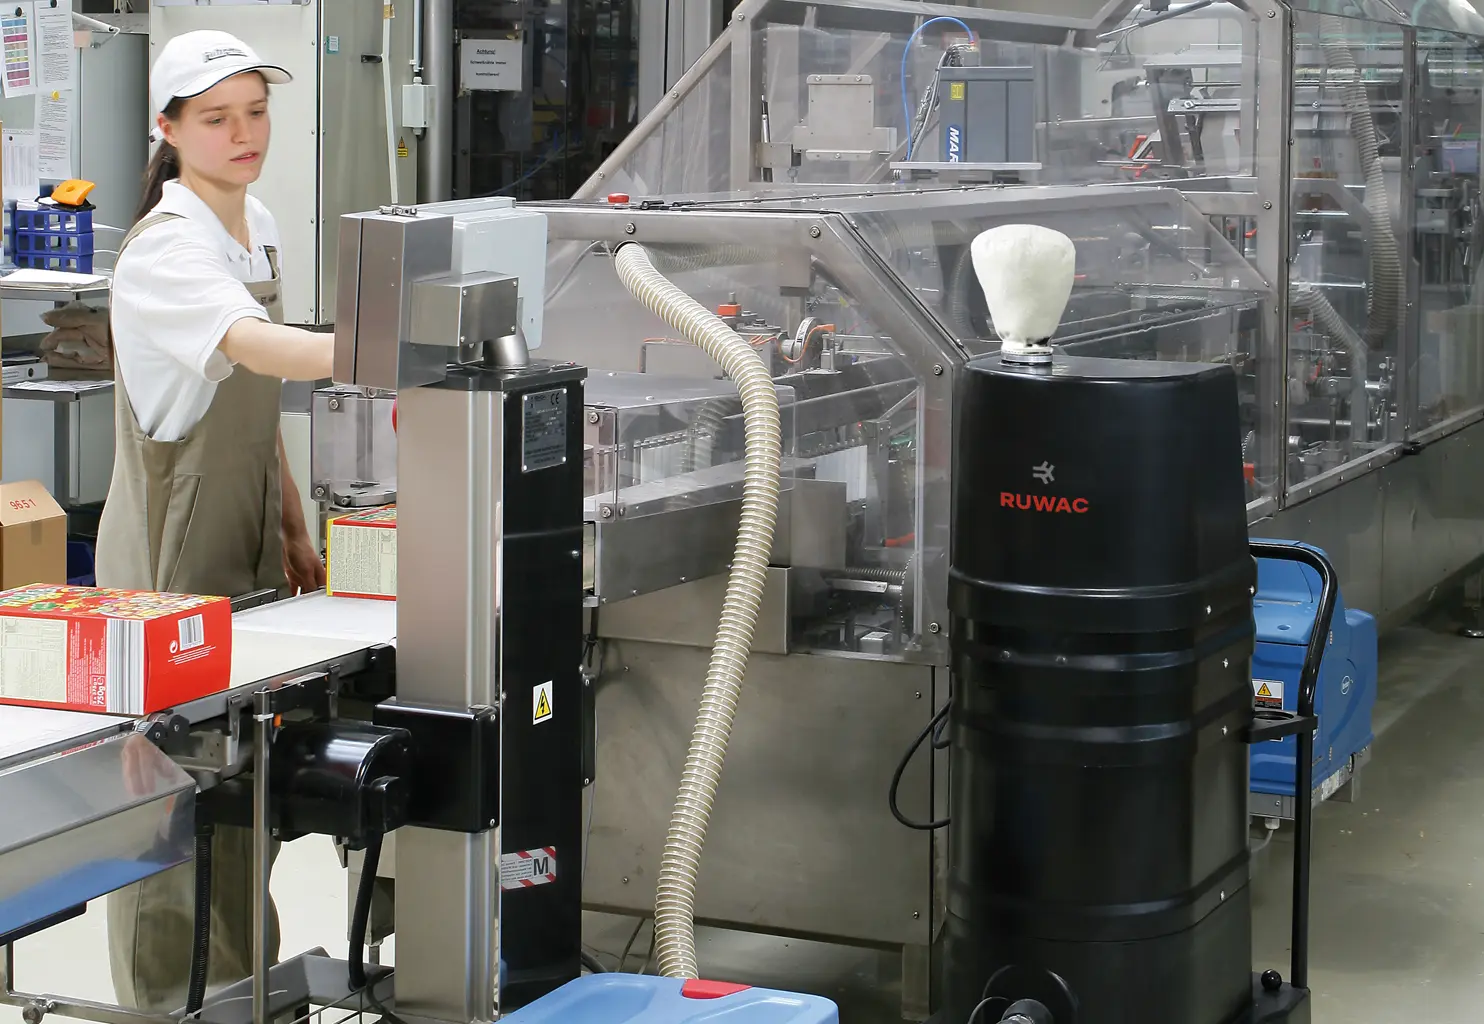
干食品的加工和装载过程会产生细小的有机粉尘。虽然这些粉尘看似无害,但如果任其扩散,可能会引发火灾。
移动式集尘解决方案能在作业过程中直接捕获这些颗粒,防止其扩散。
环境得以保持清洁——同时,一种常被低估的爆炸风险也得到了可靠控制。
确保工艺安全的产品理念。
粉尘防爆不仅需要粉尘捕集。关键因素在于工艺过程中粉尘出现的时间、地点及状态。以下产品方案专为可能形成爆炸性粉尘环境的典型情况而设计,并展示了如何在工艺层面管理风险。
常见问题解答(FAQ)
关键不在于粉尘本身,而在于其状态。细小颗粒——干燥、被扬起并混入空气中——可能会形成爆炸性环境——这种情况往往发生在正常运行期间,而不仅仅是在特殊情况下。
不。风险分区仅用于描述风险,但无法预防风险。关键在于粉尘是如何产生的、沉降的以及再次被扬起的。有效的防护应从工艺环节入手,而非仅靠计划。
中央真空系统可降低粉尘浓度、防止粉尘积聚,并最大限度地减少粉尘再悬浮。只要设计合理并妥善集成到工艺流程中,它就能起到预防作用。
适用于高反应性或特别危险的粉尘,例如铝、镁或混合粉尘。湿式分离器可防止系统内部形成爆炸性环境。
不。在清洁、维护或手动操作过程中也会出现风险。正是在这些情况下,风险往往会被低估。
共同评估粉尘爆炸防护措施
粉尘爆炸防护并非套用现成方案就能解决,而是要深入理解工艺过程。采取何种适当措施,取决于物料性质、粉尘来源以及实际操作流程。RUWAC 可协助您准确评估粉尘爆炸风险,并制定切实可行的防护策略——这些策略将与您的工艺流程有机融合,并以透明的方式加以实施。